
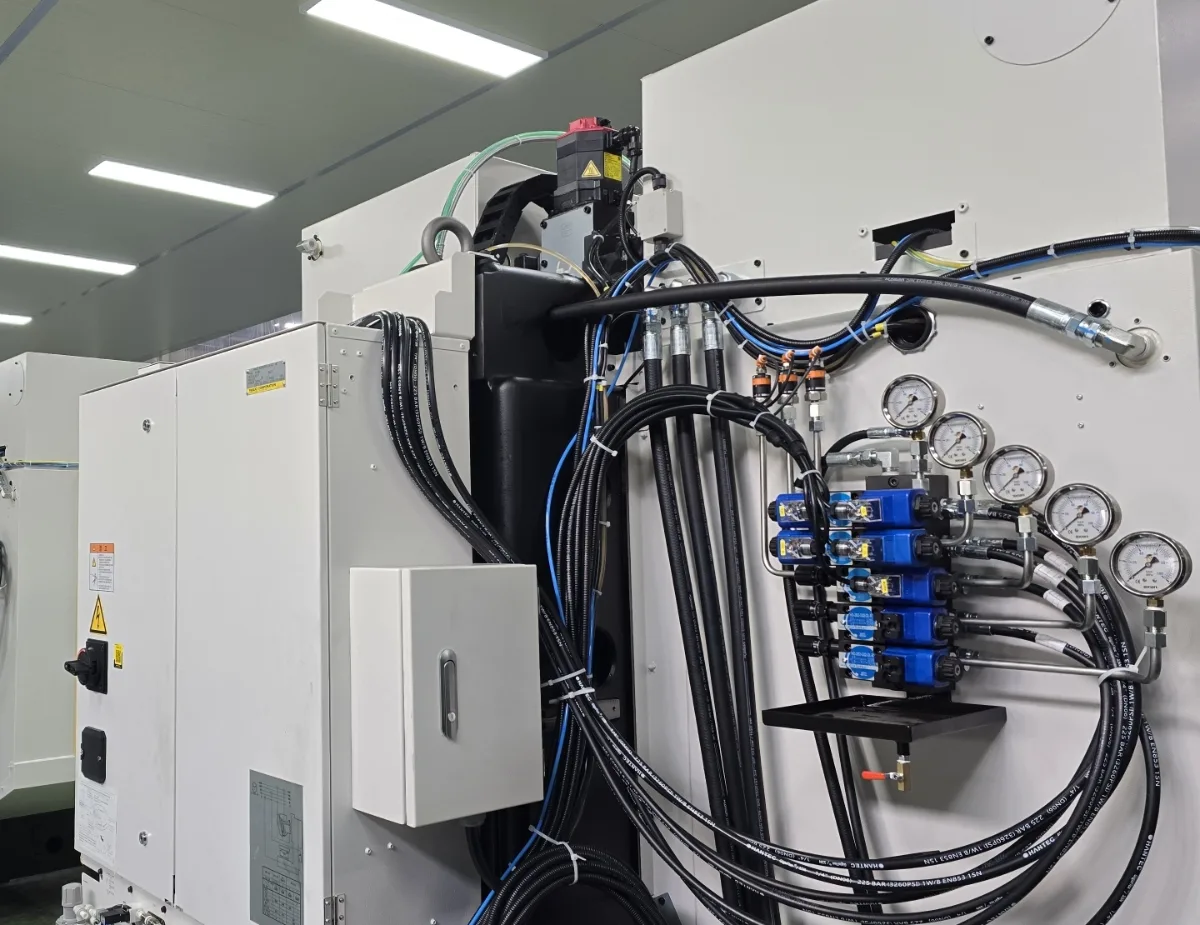
這是韓國一家加工機製造商所生產的 CNC 立式加工中心。
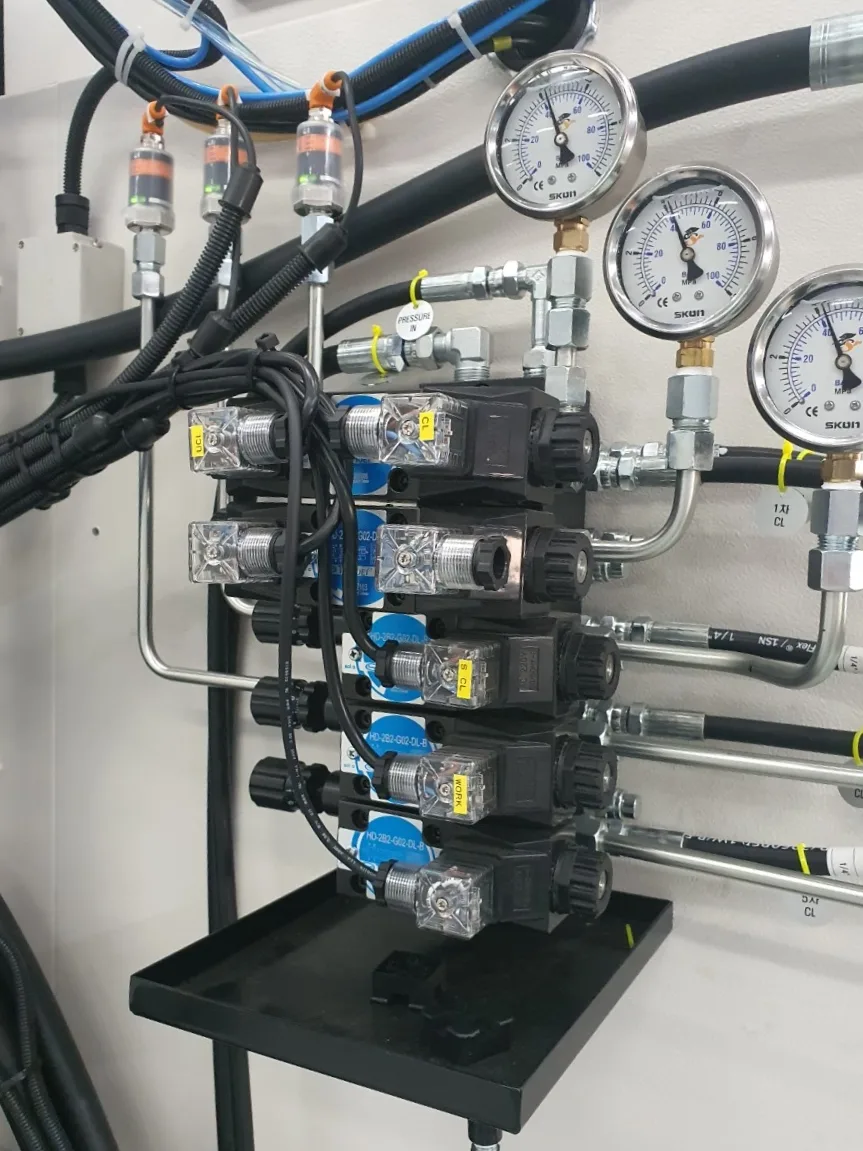
機台背面的油壓夾治具電磁閥組,五顆疊在一起的電磁方向閥,用的是台輝 HD-2B2-G02-DL-B;旁邊配置五顆壓力錶,上方三顆壓力開關,每條油管都貼有標籤。
如果你正在做夾治具設計,或評估工具機的油壓迴路要用哪一款油壓電磁閥,這篇用實際裝機的現場照片,說明台輝 G02 在這類機台上怎麼配置、為什麼好維修,以及要確認你的機台能不能用,需要先準備哪些資料。
本文資料來源:韓國一家加工機製造商的廠內實拍(2026 年 9 月,經客戶同意公開),以及台輝 G02、G03 系列型錄。
案例概要
客戶 | 韓國加工機製造商(經客戶同意公開廠內照片) |
|---|---|
機台 | 該廠生產的立式加工中心,油壓夾治具電磁閥組 |
使用型號 | 台輝 HD-2B2-G02-DL-B 電磁換向閥(G02 尺寸、DL 指示燈式接頭) |
閥組配置 | 五顆疊裝於多連底板,各路配置壓力錶,上方三顆壓力開關 |
規格(依台輝型錄) | 最大流量 60 L/min;最高使用壓力 315 kgf/cm²(約 309 bar);安裝面 ISO 4401-03 |
供貨方式 | 由台輝韓國代理商出貨 |
重點速看
- 一個夾持動作,對應一顆電磁閥。多段夾持需要依序動作時,可透過各路電磁閥分別控制,並由控制系統安排動作順序。
- 多顆閥共用一塊底板。G02 系列採用 ISO 4401-03 安裝面,多顆閥可共用底板的壓力口與回油口,各閥再透過 A、B 工作油口連接對應的油壓缸。
- 壓力錶供現場人員判讀,壓力開關提供控制訊號。當夾持壓力尚未達到設定條件時,控制系統可禁止主軸開始切削,降低工件未確實夾緊的風險。
- 指示燈只是初步判斷的起點。燈亮代表接頭有收到電,仍須確認軸心是否確實換向;燈不亮,先查供電、控制訊號與接線。
油壓夾治具電磁閥常見問題
我的夾治具有一路夾不緊,電磁閥的指示燈有亮,應該先查哪裡?
先確認該路的實際夾持壓力,再依序檢查油壓缸、管路與電磁閥。
- 壓力錶有壓力,但油壓缸夾持力不足:檢查油壓缸是否有內漏、外漏,管路與接頭是否異常,以及實際供油壓力是否符合夾持需求。
- 壓力錶沒有壓力,或壓力明顯不足:檢查供油是否正常、電磁閥的軸心(spool)是否因髒污而卡滯,以及閥與底板之間的 O 型環是否損壞、錯位或密封不良。
- 指示燈亮起,但軸心可能沒有確實換向:進一步確認線圈的實際供電狀態、軸心動作及油路是否暢通。指示燈亮起不代表軸心一定已完成換向。
- 指示燈未亮:先量測線圈接頭的實際電壓,並核對控制訊號、接線及線圈規格是否正確。
排查時,應先確認該路的供油與壓力狀態,再逐步縮小故障範圍。檢查油壓管路或拆卸閥件前,務必先停止設備並依規定釋放系統殘壓。
夾治具迴路要用 G02 還是 G03?
主要看所需流量。依台輝型錄,G02 系列最大流量為 60 L/min,G03 系列最大流量為 100 L/min,兩者最高使用壓力皆為 315 kgf/cm²(約 309 bar)。
選型時先依夾持缸的缸徑與動作速度算出所需流量;超出 G02 範圍再評估 G03,不要因為是夾治具就直接選大規格。實際選型還要考量壓力損失與供油條件。
現場要換一顆相同規格的閥,需要提供什麼資料?
請拍下三項資訊:閥體上的型號或銘牌、線圈標示的電壓,以及接頭型式。
台輝每顆閥的閥體上都有一組 body code,可追溯製造日期與軸心規格。一併拍清楚,就能降低換錯型號、電壓或軸心機能的風險。
為什麼每一路都要裝壓力錶?只裝一顆總壓錶不行嗎?
總壓錶只能看供油端的壓力,看不出個別夾持迴路是否正常。各路都有壓力錶時,某個油壓缸夾不緊,就能比較各路讀值,判斷問題在供油端、個別迴路,還是油壓缸與管路。壓力錶只反映安裝位置的壓力,仍要搭配油壓缸的實際動作判斷。
疊裝的電磁閥壞了一顆,是不是整排都要拆?
不一定。若採用各閥獨立鎖固於底板的安裝方式,且現場空間與管路配置允許,通常可以只拆換故障閥,不必整排拆除。
拆換前先停機、切斷能源並釋放系統殘壓,下方準備接油盤。新閥的型號、軸心機能、線圈規格與安裝面要相符,O 型環要完整到位,裝好後試運轉並檢查漏油。
現場標籤怎麼看?
現場標籤 | 字面意思 | 從配置可觀察到的資訊 |
|---|---|---|
| UCL/CL | 鬆開/夾緊 | 可能分別代表解除夾持與夾緊指令;實際對應的線圈端須依接線確認 |
| 1차 CL、3차 CL、5차 CL | 第 1、3、5 段夾持 | 顯示現場有分段夾持的標示;實際動作分配須依油路與控制邏輯確認 |
| WORK | 工作/工件 | 標示與工作流程相關的迴路,實際控制對象須進一步確認 |
| PRESSURE IN | 壓力進口 | 標示供壓入口的位置 |
細節一:為什麼閥要疊在一起,不各自配管?
共用底板可以簡化配管,減少外部接頭與潛在漏油點。
G02 系列採用符合 ISO 4401-03 安裝面規範的介面,可搭配相容的多連底板,讓多顆電磁閥共用底板內的壓力油路與回油路。各閥再透過 A、B 工作油口連接對應的油壓缸或工作迴路。
閥組因此更集中,也方便檢修與更換;實際能省多少管路,取決於底板設計與迴路配置。
安裝面尺寸與不同規格的對照,可參考〈油壓電磁閥尺寸如何選擇?G02/G03/G04/G06對照表與ISO 4401安裝面規範〉。
細節二:每一路一顆壓力錶,省的是排查時間
夾治具出現夾持力不足時,首先要確認的是:哪一路的壓力出了問題?
只有總壓錶時,看不出個別迴路是否正常;這組電磁閥每一路都有壓力錶,維修人員可以先比較讀值,再針對異常迴路排查,不必一開始就拆油管。
(現場另一台較大型的油壓站,兩排閥對應兩排、共 16 顆壓力錶,採用的也是將各路壓力分開觀察的方式。)
細節三:壓力開關把「壓力達標」變成控制訊號
壓力錶供現場人員觀察,壓力開關則可在壓力達到設定條件時,向控制系統提供開關訊號。
從外觀來看,閥組上方三顆帶綠色指示燈的元件疑似為壓力開關,實際功能仍應依元件型號與配線確認。
控制器可以把壓力開關訊號納入加工許可的互鎖條件:夾持確認未成立,就禁止主軸切削,避免工件報廢、刀具損壞甚至工件飛出。
但壓力到達設定值,不代表工件一定定位正確;實際互鎖條件仍須依機台設計與風險評估決定。
細節四:選用 DL 指示燈接頭,方便初步排查電氣問題
這排電磁閥使用 DL 指示燈式接頭,防護等級為 IP65。每個線圈接頭上的指示燈,可以協助維修人員快速觀察電氣控制狀態。
燈號可以先把問題分成電與油兩邊,但燈亮只是初步線索,不能證明軸心已換向;完整的排查順序見上方常見問題第一題。
五種接頭的接線方式與防護等級差異,可參考〈電磁閥接頭規格比較:五種接線方式差異、防護等級與選用建議〉。
若遇到線圈異常發熱或燒毀,可參考〈為什麼油壓電磁閥線圈過熱燒毀?解析線圈燒毀原因與工業選用指南〉。
細節五:閥組下方的黑色托盤是做什麼的?
這類托盤可用來承接拆管、換閥或維修時流出的殘油,避免油液滴落機台與地面,也能減少油液接觸下方電氣設備的風險。
從現場配置來看,托盤底部另設有排油閥,方便將收集的油液排出。
細節六:每條油管、每顆線圈都有標籤
這組電磁閥的油管、線圈接頭及壓力錶旁都有標籤。設備運轉幾年後,維修的人可能不是當初配管的人,清楚的標籤能減少核對圖面的時間,降低拆錯管、接錯線的風險。
現場油管外皮還印有規格資訊:EN 853 1SN、1/4 吋、225 bar。
選管不能只看平常錶上的工作壓力,還要確認系統可能出現的最高壓力與瞬間壓力尖峰,並依製造商規格選用。
閥裝上機台之前,台輝做了哪些事?
除原物料外,電磁閥零部件皆由台輝自行加工。產品出貨前,依內部檢驗規範進行壓力、流量與電氣測試。
每顆閥的閥體上都有一組 body code,可依追溯紀錄回查相關製造資訊,包括製造日期與軸心規格。
台輝 G02 適合用在你的機台上嗎?
如果你的迴路採用 ISO 4401-03 安裝面、單一迴路流量在 60 L/min 以內,G02 就在可評估的範圍內;其他條件可以用下表逐項對照,右欄是夾治具設計與報價前要一起確認的事。
你的機台條件 | G02 的對應 | 要先確認的事 |
|---|---|---|
| 夾持動作分多段、需依序控制 | 一個動作配一顆閥,多顆疊裝在同一塊底板 | 夾持動作數與先後順序(定位、支撐也要算) |
| 夾治具或工具機的方向控制迴路 | 安裝面為 ISO 4401-03,可裝在相同安裝面規格的底板上 | 底板孔位與油口尺寸 |
| 單一迴路流量在 60 L/min 以內 | G02 最大流量 60 L/min;流量需求更大時評估 G03(100 L/min) | 依缸徑與動作速度計算所需流量 |
| 不同動作需要不同的斷電狀態 | 提供多種軸心機能選配 | 斷電或急停時,油壓缸要保持、鬆開還是其他狀態 |
| 維修人員要快速分辨電路或油路問題 | DL 指示燈式接頭(IP65),燈號可作初步判斷 | 現場是否有切削液噴濺或粉塵 |
| 日後要單顆補換 | 閥體上有 body code,可回查製造日期與軸心規格 | 補換時一併提供型號與 body code |
| 需要壓力確認訊號 | 閥組可預留壓力開關位置 | 控制器是否有可用輸入點 |
台輝提供技術支援與多種軸心機能選配。把上表右欄的資料備齊,透過官網的聯絡表單、官方 LINE,或寄信至 [email protected],我們依動作順序幫你確認軸心機能、閥尺寸與配管。
延伸閱讀
- 油壓電磁閥尺寸如何選擇?G02/G03/G04/G06對照表與ISO 4401安裝面規範
- 電磁閥接頭規格比較:五種接線方式差異、防護等級與選用建議
- 為什麼油壓電磁閥線圈過熱燒毀?解析線圈燒毀原因與工業選用指南